Даже лучший аргонодуговой аппарат не даст ровного шва, если электрод загрязнён, сопло в брызгах, а газ подаётся «на глаз». В каталоге — сварочные аппараты TIG ALLOY: TIG DC для стали, нержавейки, титана и меди и TIG AC/DC, которые варят ещё и алюминий. В этой статье — расходники для TIG-сварки: какие бывают вольфрамовые электроды и как их различать по цвету, какой диаметр брать под ток, зачем следить за соплом и цангой, сколько подавать аргона и как часто всё это проверять по регламенту производителя.
Что относится к расходникам TIG
Расходники — это детали горелки и материалы, которые изнашиваются при сварке и меняются без ремонта аппарата:
- вольфрамовый электрод — неплавящийся электрод, на котором горит дуга;
- цанга и корпус цанги — зажимают электрод и подводят к нему ток, подбираются под диаметр электрода;
- сопло — формирует поток защитного газа вокруг дуги;
- газовая линза (если используется) — выравнивает поток газа;
- хвостовик — закрывает электрод сзади;
- присадочный пруток и защитный газ — материалы, которые расходуются в процессе.
Вольфрамовые электроды: маркировка по цвету
Электроды различаются легирующими добавками, и по международной классификации ISO 6848 тип обозначается цветом торца. Цвет помогает не перепутать электроды на посту и в заказе.
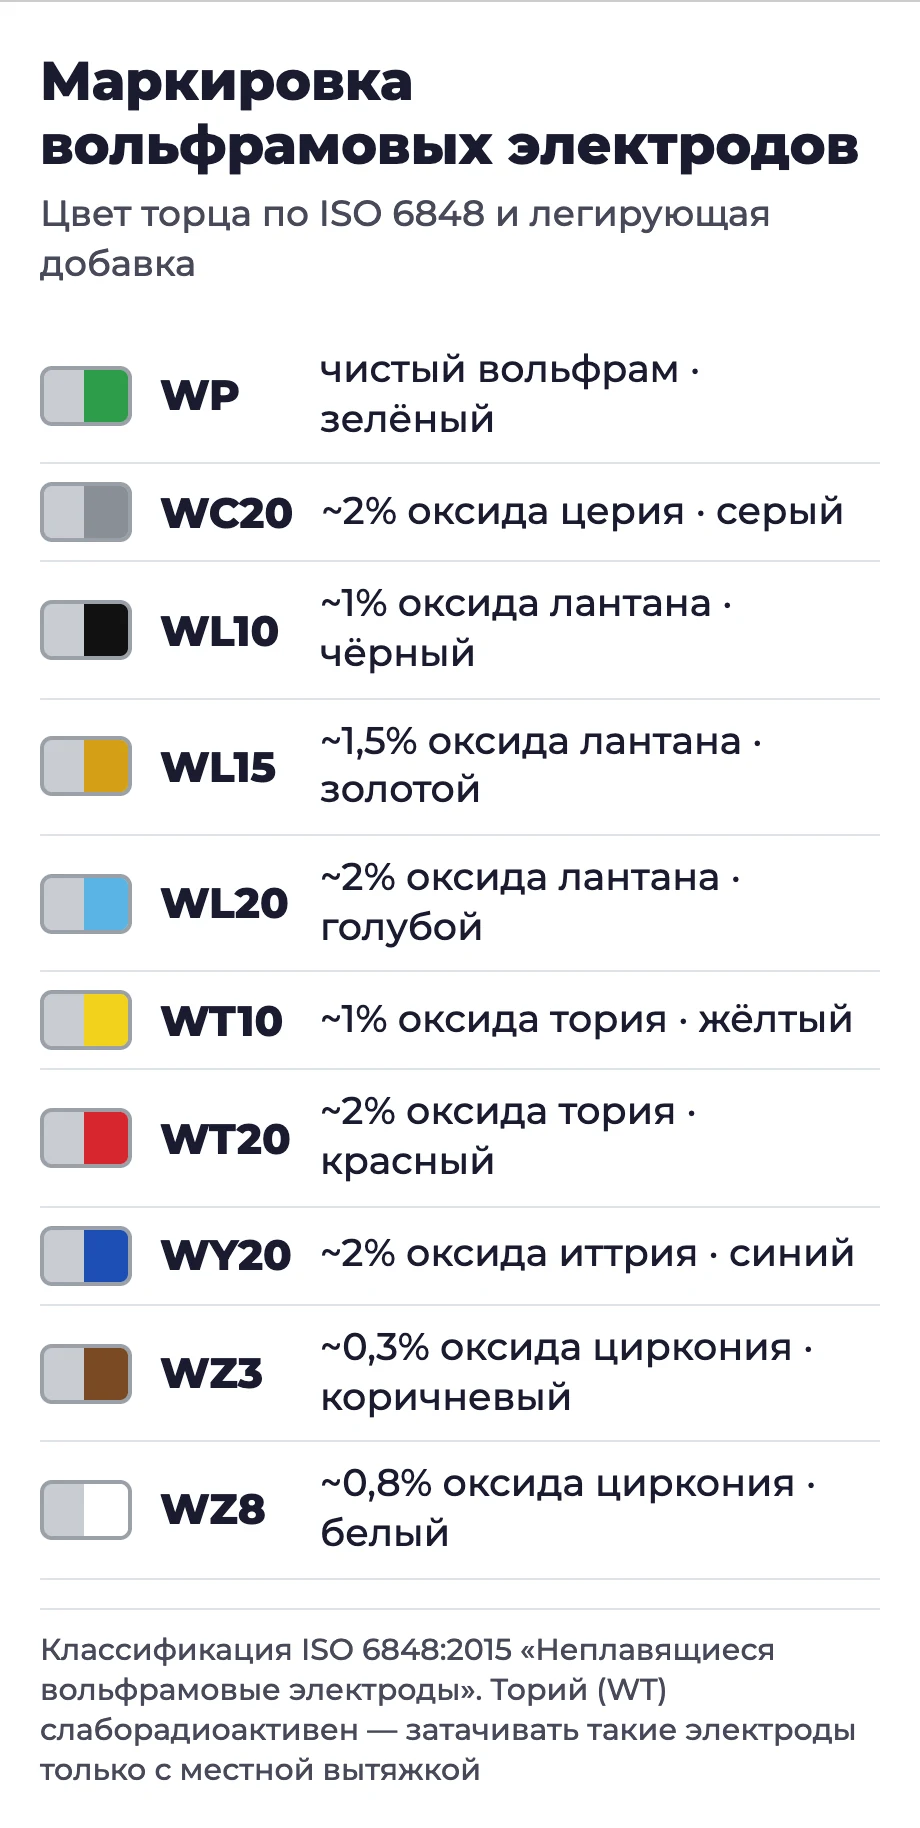
Электроды с оксидом тория (WT10, WT20) слаборадиоактивны: опасна прежде всего пыль, которая образуется при заточке. Если такие электроды используются, затачивать их нужно с местной вытяжкой. Электроды без тория — с лантаном, церием, иттрием или цирконием — этот вопрос снимают.
Заточка: DC и AC
Форма кончика зависит от рода тока. Для сварки стали на постоянном токе прямой полярности электрод затачивают на конус. Для сварки алюминия переменным током предпочтителен притупленный кончик. Подробнее о том, как ведёт себя электрод в разных полуволнах переменного тока, — в статье о режимах сварки алюминия.
Диаметр электрода под ток
Аппараты ALLOY серий TP и Т2 работают с вольфрамовыми электродами диаметром 0,8–6,0 мм. В Т2 диаметр электрода дополнительно выбирается в настройках и отображается на дисплее. Для сварки на постоянном токе производитель даёт такие ориентиры:
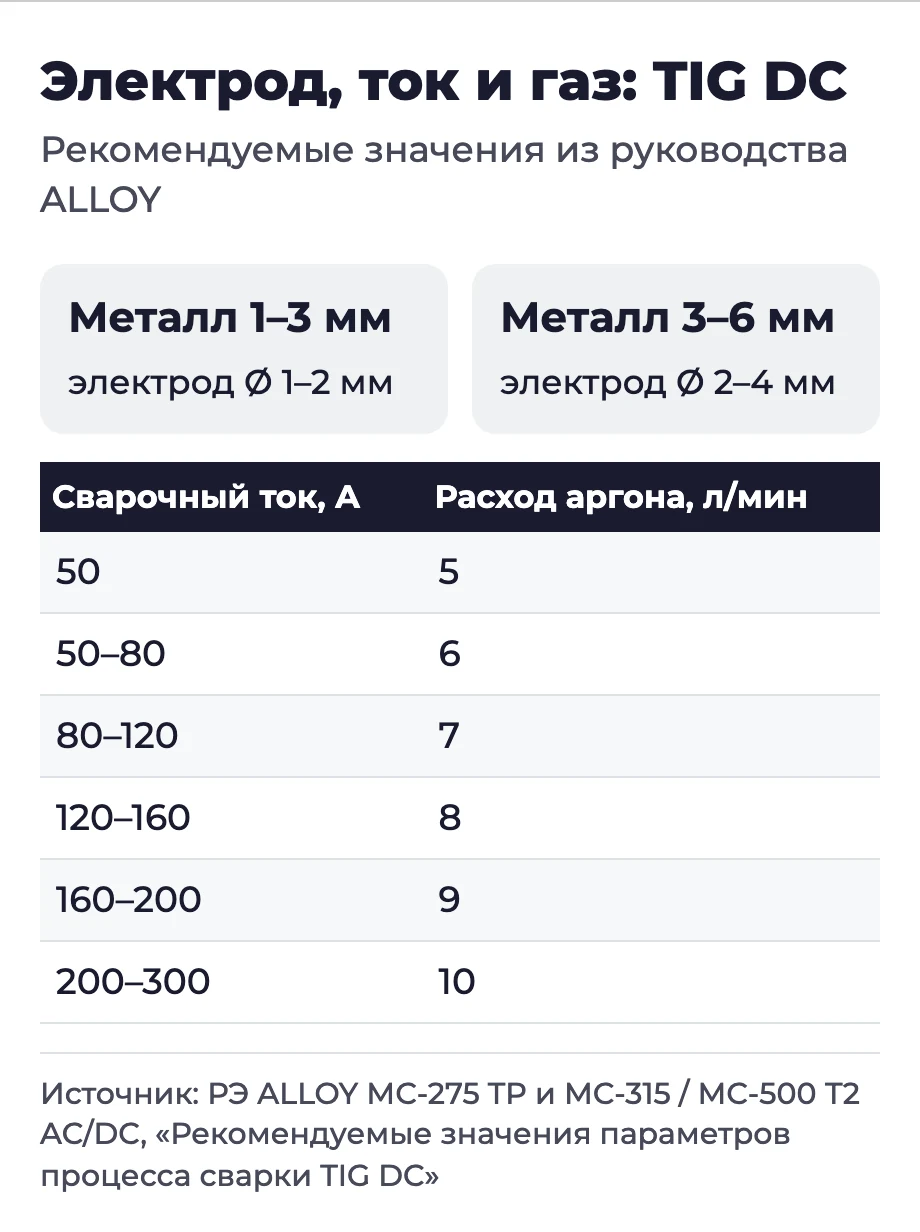
Для металла толщиной 1–3 мм — электрод 1–2 мм, для 3–6 мм — 2–4 мм. Для алюминия на переменном токе электроды заметно толще: по таблице ALLOY для 3 мм алюминия рекомендуется электрод 4,0 мм, для 5–14 мм — 5,0–6,0 мм. Слишком тонкий электрод на большом токе перегревается и быстрее расходуется; слишком толстый на малом токе даёт неустойчивую дугу.
Сопло: размер и уход
Сопло отвечает за то, насколько хорошо газ закрывает ванну. Обычно его делают из керамики (оксида алюминия), встречаются и прозрачные сопла из кварцевого стекла для лучшего обзора. Внутренний диаметр сопла желательно брать не менее трёх диаметров электрода — иначе газовой защиты не хватит.
Брызги и налипший металл искажают газовый поток, поэтому руководство ALLOY требует ежедневно проверять состояние электрода и сопла, снимать брызги и менять детали при необходимости, а раз в неделю — чистить сопло и проверять изолятор горелки.
Цанга и корпус цанги
Цанга подбирается строго под диаметр электрода. Если электрод зажат слабо, ухудшается контакт и он греется; если цанга деформирована — электрод встаёт с перекосом, дуга уходит в сторону. При переходе на другой диаметр электрода меняют и цангу, и корпус цанги. Изношенную или потемневшую от перегрева цангу лучше заменить сразу: она дешевле испорченного шва.
Защитный газ: сколько подавать
Для TIG DC руководство ALLOY связывает расход аргона с током: 5 л/мин при 50 А, 6 — при 50–80 А, 7 — при 80–120 А, 8 — при 120–160 А, 9 — при 160–200 А и 10 л/мин при 200–300 А. Для алюминия на переменном токе расход выше: от 7–9 л/мин на 1 мм до 16–20 л/мин на толщинах от 4 мм. При наличии датчика расхода газа в аппаратах Т2 скорость потока задаётся в меню в диапазоне 1–30 л/мин.
Важны и продувки: в Т2 время продувки до сварки настраивается в пределах 0–10 с, после сварки — 0–60 с. Продувка после гашения дуги защищает ванну от окисления на стадии кристаллизации, а заодно и раскалённый электрод.
Охлаждение горелки
На больших токах горелка с газовым охлаждением перегревается, и расходники в ней изнашиваются быстрее. Для длительной работы используют горелки с жидкостным охлаждением и блоки БВО-6.07П или БВО-6.08П: в руководстве на них в списке совместимых TIG-аппаратов указаны МС-400 TP, МС-315 Т2 AC/DC и МС-500 Т2 AC/DC. Для компактного МС-275 TP такая совместимость в руководстве на БВО не указана.
Регламент проверки
В руководстве на аппарат МС-275 TP приведена таблица периодичности обслуживания. Удобно повесить её на пост:
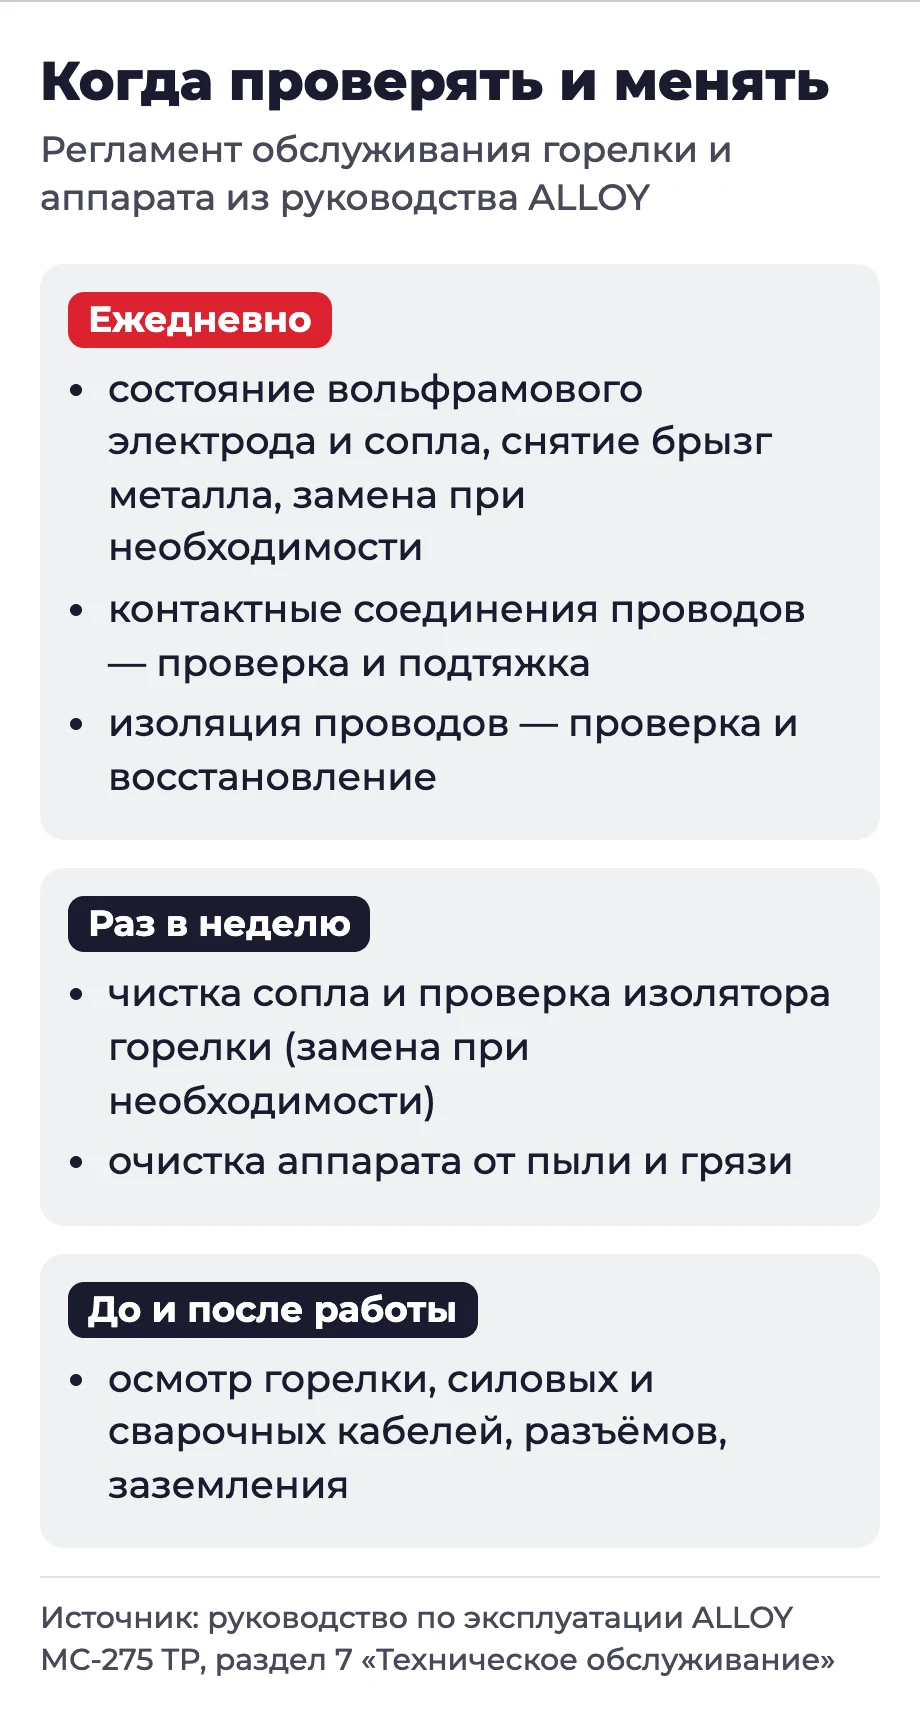
Кроме того, до и после работы проверяют крепление разъёмов, целостность горелки, силовых и сварочных кабелей и заземления. Ремонт самого аппарата производитель допускает только силами обученных специалистов сервисных центров.
Что держать в запасе на посту
Простой из-за отсутствия мелкой детали обходится дороже самой детали. Минимальный набор для поста TIG:
- электроды двух-трёх диаметров под ваши типовые токи, с понятной маркировкой;
- цанги и корпуса цанг под каждый из этих диаметров;
- несколько сопел разного размера — под электрод и под доступ к шву;
- хвостовики короткие и длинные — для работы в стеснённых местах;
- присадочные прутки под свариваемые марки металла.
Если пост работает и на постоянном, и на переменном токе (аппараты TIG AC/DC), удобно разделить электроды для стали и для алюминия: у них разная заточка, и перетачивать один и тот же электрод под каждую задачу неудобно.
Как продлить ресурс расходников
- не касаться электродом сварочной ванны и присадки — загрязнённый электрод нужно перетачивать;
- не экономить на продувке после сварки;
- подбирать диаметр электрода под ток, а не «один на все случаи»;
- держать запас цанг и сопел под используемые диаметры электродов;
- хранить электроды разных типов раздельно — помогает цветовая маркировка.
Частые вопросы
Что входит в расходники для TIG-сварки?
Вольфрамовые электроды, цанги и корпуса цанг, сопла, газовые линзы, хвостовики, а также присадочный пруток и защитный газ.
Как различить вольфрамовые электроды?
По цвету торца по ISO 6848: WP — зелёный, WC20 — серый, WL10 — чёрный, WL15 — золотой, WL20 — голубой, WT10 — жёлтый, WT20 — красный, WY20 — синий, WZ3 — коричневый, WZ8 — белый.
Какой диаметр электрода нужен?
По рекомендациям ALLOY для TIG DC: металл 1–3 мм — электрод 1–2 мм, 3–6 мм — 2–4 мм. Для алюминия на переменном токе электроды толще: 4,0 мм для 3 мм металла и 5,0–6,0 мм для 5–14 мм.
Сколько аргона подавать при TIG-сварке?
Для TIG DC по руководству ALLOY — от 5 л/мин при 50 А до 10 л/мин при 200–300 А. Для алюминия на переменном токе — от 7–9 до 16–20 л/мин в зависимости от толщины.
Как часто проверять электрод и сопло?
Ежедневно — состояние электрода и сопла, снятие брызг, замена при необходимости. Раз в неделю — чистка сопла и проверка изолятора горелки.
Чем опасны электроды с торием?
Торий слаборадиоактивен, опасна пыль при заточке. Такие электроды затачивают с местной вытяжкой; альтернатива — электроды с лантаном, церием, иттрием или цирконием.
Ещё по теме
- TIG AC/DC или TIG DC: как выбрать аргонодуговой аппарат
- Режимы сварки алюминия аргоном (TIG AC)
- БВО-6.07П или БВО-6.08П: блоки охлаждения горелки
- Alloy МС-315 Т2 AC/DC или МС-500 Т2 AC/DC
Источники
- Руководство по эксплуатации ALLOY МС-275 TP: alloynn.com/upload/iblock/593/s40dgc4k7zzm2nf6rhnajcrhr72nbneg.pdf
- Руководство по эксплуатации ALLOY МС-315 Т2 AC/DC, МС-500 Т2 AC/DC (2026): alloynn.com/upload/iblock/0f0/6rdzq1ww2mhcg6mzuhd7lebjv3y3sa0q.pdf
- Серия TP на сайте производителя: alloynn.com/products/tip_svarki/tig-dc/tp/
- Руководство по эксплуатации блоков охлаждения ALLOY БВО-6.07П / 6.08П: alloynn.com/upload/iblock/162/fn3iws7kfyc1wuwzg39j5sep3kxhxjhx.pdf
- ISO 6848:2015 Arc welding and cutting — Nonconsumable tungsten electrodes — Classification: www.iso.org/search.html?q=ISO%206848
- Gas tungsten arc welding — обзор процесса, таблица классов электродов ISO/AWS, требования к соплу: en.wikipedia.org/wiki/Gas_tungsten_arc_welding
Технические данные приведены по документации производителя ALLOY (ООО «ЭЛЛОЙ», Нижний Новгород). Значения режимов — рекомендованные стартовые, окончательно их подбирают пробным швом. Цены в статье не приводятся — актуальную стоимость и комплектацию уточняйте у менеджера.