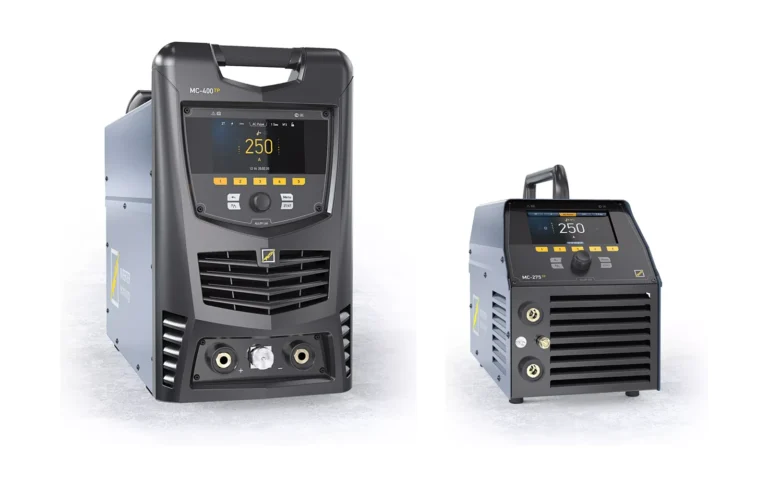
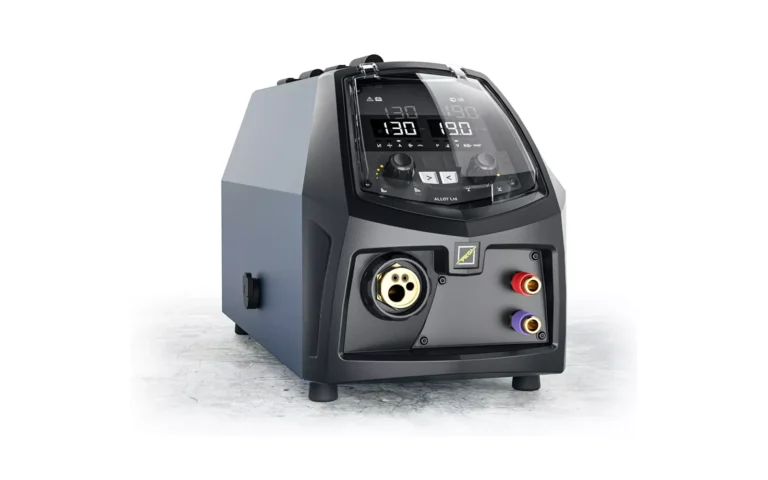
Алюминий — один из самых капризных металлов для аргонодуговой сварки: прочная оксидная плёнка, высокая теплопроводность и узкое окно режимов. Сварить его качественно можно только аппаратом с переменным током — в каталоге это аппараты TIG AC/DC Alloy МС-315 Т2 AC/DC и Alloy МС-500 Т2 AC/DC. Ниже — какие режимы сварки алюминия рекомендует производитель ALLOY: ток, диаметр электрода и расход газа по толщине, баланс и частота AC, форма волны, импульс и смешанный режим. Если вы ещё выбираете между аппаратами TIG DC и AC/DC, начните со статьи «TIG AC/DC или TIG DC».
Почему алюминий варят переменным током
Поверхность алюминия покрыта тугоплавкой и трудноудаляемой оксидной плёнкой Al2O3. На постоянном токе прямой полярности (минус на электроде) вольфрам стоек и выдерживает большой ток, но плёнку такая дуга не разрушает. На обратной полярности происходит обратное: поверхность металла бомбардируют тяжёлые положительные ионы и разрушают оксиды — это явление называют катодным распылением. Но дуга обратной полярности неустойчива, электрод сильно греется и быстро расходуется.
Переменный ток объединяет оба полупериода: в одном идёт очистка, в другом — проплавление и охлаждение электрода. Руководство ALLOY отмечает ещё одну особенность: из-за разной проводимости дуги в полупериодах в цепи появляется постоянная составляющая, которая уменьшает глубину проплавления, повышает напряжение дуги, температуру и расход электрода. Поэтому в аппаратах AC/DC её компенсируют настройкой баланса переменного тока.
Каким аппаратом варить алюминий
Нужен инвертор TIG AC/DC с управлением формой переменного тока, а не только его силой. В серии ALLOY Т2 доступны способы TIG AC, TIG AC Pulse, TIG DC, TIG DC Pulse, TIG AC+DC и MMA. Для алюминия производитель указывает три из них: AC — основной режим, AC Pulse — для тонких деталей и снижения тепловложения, AC+DC — когда нужна и очистка, и более глубокий провар.
- МС-315 Т2 AC/DC — ток 3–320 А, 320 А при ПВ 60% и 250 А при ПВ 100%, потребляемая мощность до 17 кВА.
- МС-500 Т2 AC/DC — ток 3–500 А, 500 / 400 А при ПВ 60% / 100%, до 30 кВА. Запас для толстого алюминия и длинных швов.
Обе модели питаются от сети 3 × 400 В ±10% и работают с вольфрамовыми электродами диаметром 0,8–6,0 мм. Подробное сравнение — в статье «МС-315 Т2 или МС-500 Т2: какой аппарат выбрать».
Режимы сварки алюминия по толщине
Производитель приводит рекомендуемые значения для TIG AC — их удобно взять за стартовую точку и уточнить пробным швом на образце из того же сплава:
| Толщина, мм | Электрод, мм | Ток, А | Присадка, мм | Аргон, л/мин |
|---|---|---|---|---|
| 1,0 | 2,0 | 40–60 | 1,6 | 7–9 |
| 1,5 | 2,0–3,0 | 50–80 | 1,6–2,0 | 7–12 |
| 2,0 | 3,0 | 90–120 | 2,0–2,5 | 10–15 |
| 3,0 | 4,0 | 150–180 | 2,0–3,0 | 14–16 |
| 4,0 | 5,0 | 180–200 | 3,0 | 16–20 |
| 5,0 | 5,0–6,0 | 180–240 | 3,0–4,0 | 16–20 |
| 6,0 | 5,0–6,0 | 240–280 | 3,0 | 16–20 |
| 8,0 | 5,0–6,0 | 260–320 | 4,0–5,0 | 16–20 |
| 10,0 | 5,0–6,0 | 280–340 | — | 16–20 |
| 12,0 | 5,0–6,0 | 280–340 | 5,0–6,0 | 16–20 |
| 14,0 | 5,0–6,0 | 340–380 | 5,0–6,0 | 16–20 |
Из таблицы видно, когда хватает МС-315 Т2: до 6 мм рекомендованный ток укладывается в 250 А (ток при ПВ 100%). Для 8–14 мм нужен ток 260–380 А — это уже диапазон МС-500 Т2, особенно при длинных непрерывных швах. Прочерк для 10 мм означает, что в таблице производителя диаметр присадки для этой толщины не указан.
Настройка переменного тока
Баланс AC
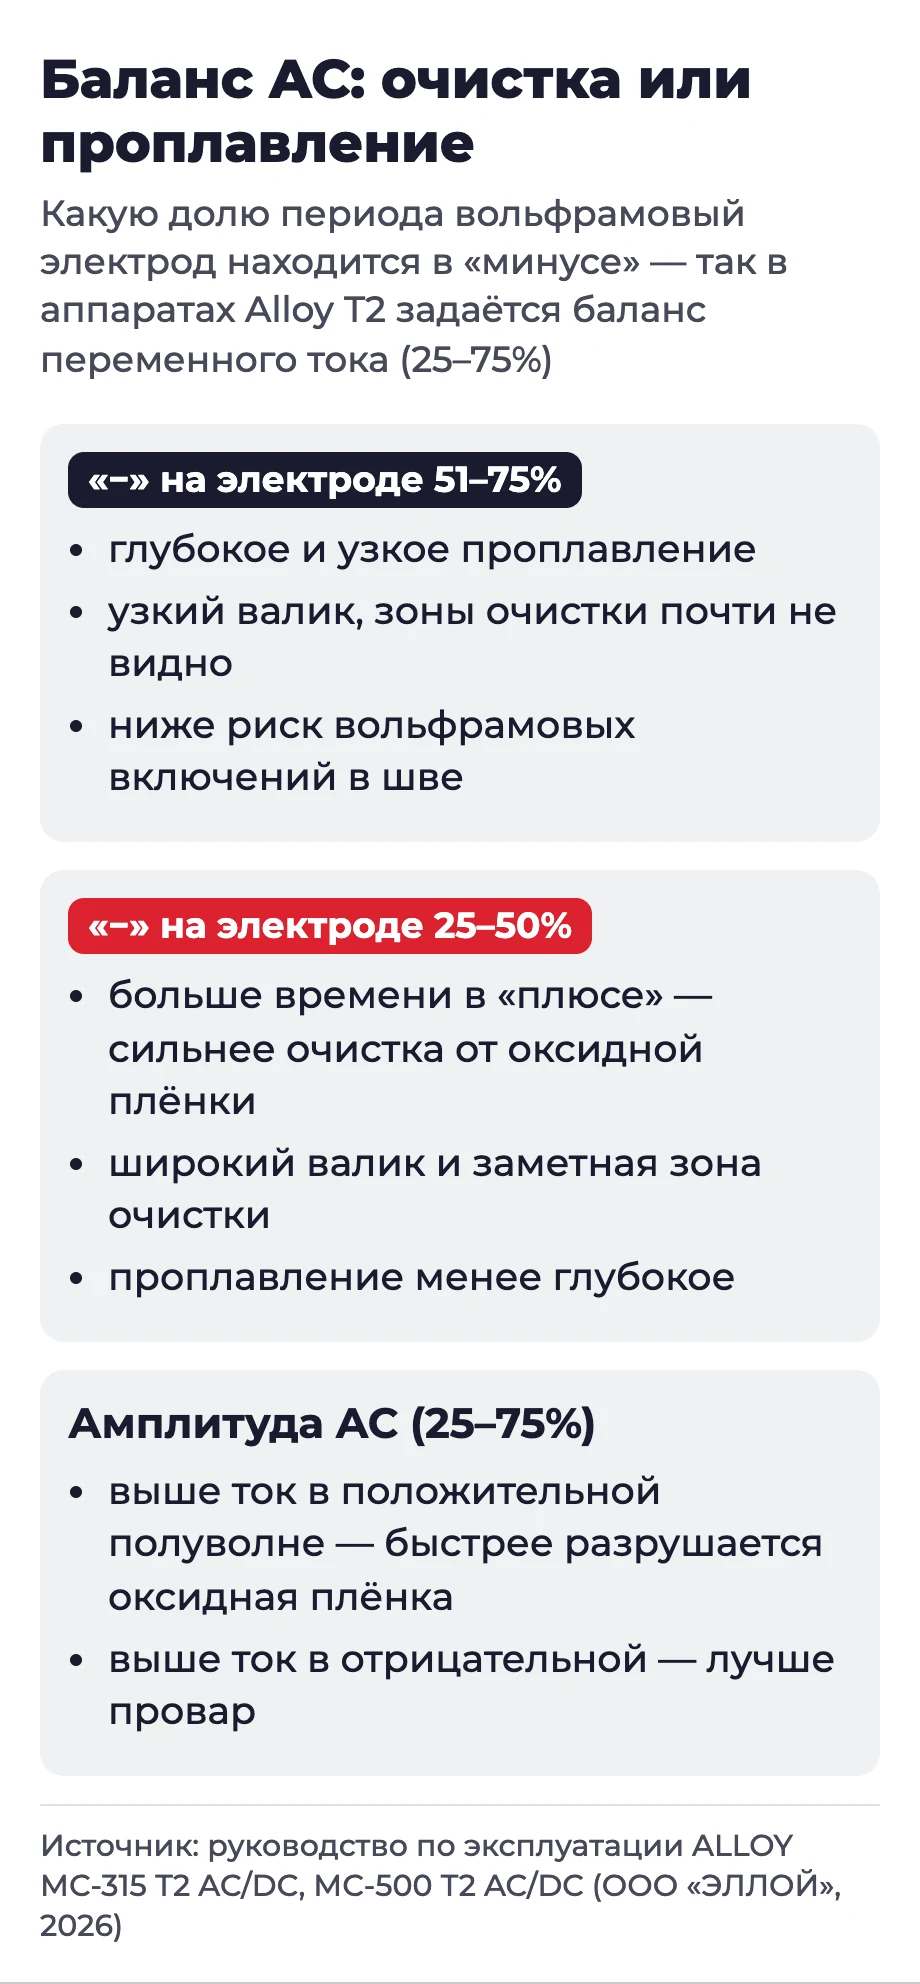
Баланс — это соотношение длительности положительной полуволны (очистка) и отрицательной (проплавление). В аппаратах Т2 он регулируется в пределах 25–75%. Чем больше времени электрод находится в «плюсе», тем шире зона очистки сварочной ванны от оксидной плёнки. Чем больше в «минусе», тем глубже и уже проплавление и ниже вероятность вольфрамовых включений в шве.
Амплитуда AC
Если баланс задаёт время полуволн, то амплитуда (тоже 25–75%) — соотношение силы тока в них. Повышение тока в положительной полуволне ускоряет разрушение оксидной плёнки, в отрицательной — улучшает провар. Баланс и амплитуда работают вместе: на загрязнённом или долго хранившемся металле обычно добавляют очистку, на чистом — смещают энергию в проплавление.
Частота AC
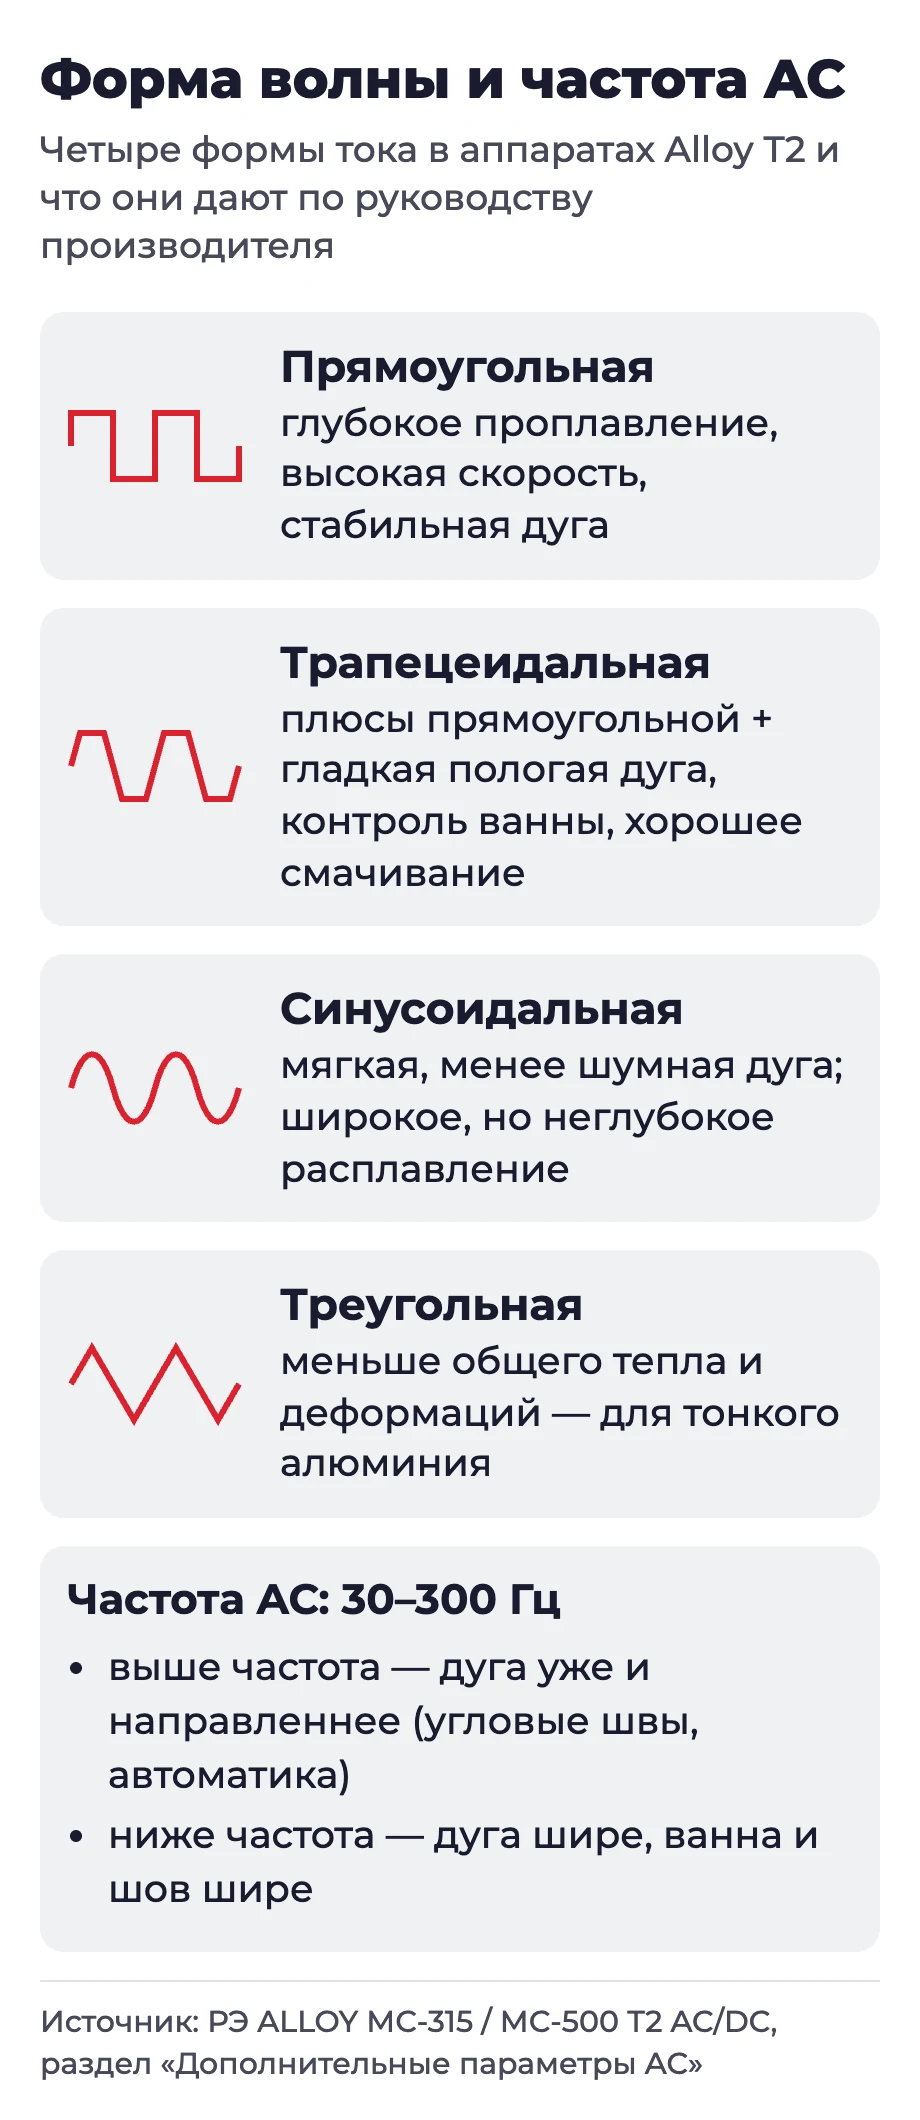
Частота переменного тока регулируется в диапазоне 30–300 Гц и управляет шириной конуса дуги. Чем выше частота, тем сильнее дуга сфокусирована: в руководстве 100 Гц показаны как режим для более узкого валика, угловых швов и автоматизированной сварки. При 50 Гц дуга шире, ванна больше — производитель называет этот режим подходящим для наплавки.
Форма волны
В Т2 доступны четыре формы переменного тока. Прямоугольная даёт глубокое проплавление, высокую скорость и стабильную дугу. Трапецеидальная сохраняет её преимущества и добавляет гладкую пологую дугу с хорошим контролем ванны и смачиванием. Синусоидальная — классическая мягкая и менее шумная дуга с широким, но неглубоким расплавлением. Треугольная снижает общий подвод тепла и деформации — производитель рекомендует её для тонкого алюминия.
Импульс и смешанный режим
TIG AC Pulse — для тонкого металла
В импульсном режиме ток чередуется между пиковым и базовым. Сплошной шов складывается из отдельных точек с перекрытием, ванна во время паузы частично застывает. По руководству ALLOY это снижает риск прожога, провисания металла и подрезов, облегчает сварку в вертикальном, горизонтальном и потолочном положениях и уменьшает вероятность горячих трещин. В Т2 частота импульса настраивается от 0,2 до 1000 Гц, коэффициент заполнения — от 1 до 99%. Ниже частота — глубже проплавление и шире шов; выше — шов уже, проплавление меньше. Больше коэффициент заполнения — глубже проплавление.
TIG AC+DC — очистка и провар в одном цикле
В смешанном режиме аппарат чередует переменный ток (разрушение оксидной плёнки) и постоянный (провар). Настраиваются ток AC, ток DC, частота смены токов и коэффициент заполнения. Руководство даёт практичный совет: если заготовку предварительно тщательно очистить механически и химически, на очистку при сварке понадобится меньше переменного тока, и больше энергии уйдёт в провар.
Циклограмма: продувка, старт и заварка кратера
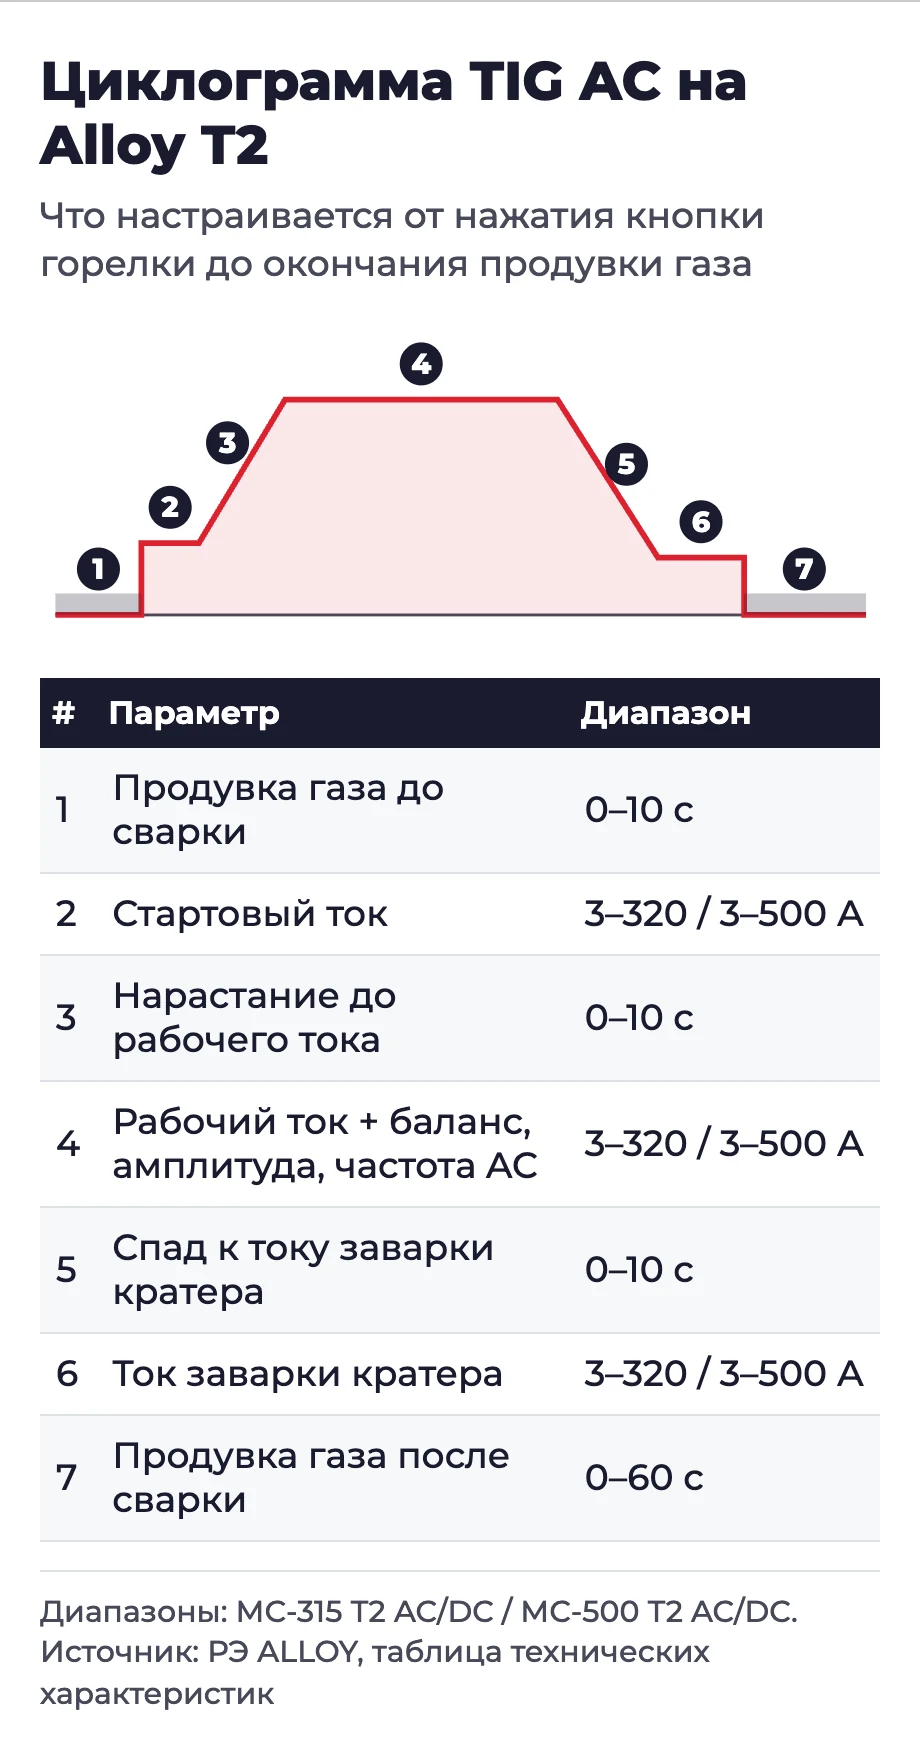
Качество шва на алюминии часто теряется в начале и в конце. Поэтому кроме рабочего тока стоит настроить всю циклограмму: продувку газа до сварки, стартовый ток и время нарастания, спад тока и ток заварки кратера, продувку газа после сварки — она защищает ванну от окисления во время кристаллизации. Режимы работы горелки — 2Т, 4Т, точечный и 4УП, поджиг — бесконтактный HF TIG или касанием LIFT TIG. Для повторяющихся задач удобно сохранить настройки: в Т2 есть 100 ячеек памяти.
Что ещё понадобится на посту
- Дистанционное управление током. При сварке алюминия ток часто меняют по ходу шва. Педаль ДУ по каталогу ALLOY подключается к МС-315 Т2 и МС-500 Т2; пульт ДУ — к МС-400 TP, МС-315 Т2 и МС-500 Т2.
- Жидкостное охлаждение горелки. На больших токах нужна горелка с водяным охлаждением и блок БВО-6.07П или БВО-6.08П — оба указаны в руководстве как совместимые с аппаратами Т2. Разница между ними — в статье «БВО-6.07П или БВО-6.08П».
- Тележка. Масса Т2 — до 52 и 76 кг, для перемещения по цеху пригодится транспортная тележка.
Частые ошибки при сварке алюминия
- Варить без очистки кромок. Оксидная плёнка и загрязнения «съедают» очищающую полуволну, приходится сдвигать баланс в сторону очистки и терять провар.
- Брать DC-аппарат. Без переменного тока оксидная плёнка не разрушается.
- Экономить на продувке после сварки. Ванна и электрод окисляются, шов темнеет.
- Выбирать аппарат по максимальному току. Для длинных швов смотрите ток при ПВ 100%: 250 А у МС-315 Т2 и 400 А у МС-500 Т2.
Частые вопросы
Каким аппаратом варить алюминий аргоном?
Аппаратом TIG AC/DC — с переменным током, который разрушает оксидную плёнку. В каталоге это Alloy МС-315 Т2 AC/DC (до 320 А) и МС-500 Т2 AC/DC (до 500 А).
Какой ток нужен для алюминия толщиной 3 мм?
По рекомендациям ALLOY для 3 мм — электрод 4,0 мм, ток 150–180 А, присадка 2,0–3,0 мм, расход аргона 14–16 л/мин. Точное значение подбирают пробным швом.
Какой баланс AC ставить?
Баланс в Alloy Т2 регулируется в пределах 25–75%. Больше доля «минуса» на электроде — глубже и уже проплавление; больше «плюса» — шире валик и сильнее очистка. На загрязнённом металле сдвигают баланс в сторону очистки, на чистом — в сторону проплавления.
Зачем нужна частота AC?
Частота 30–300 Гц управляет шириной дуги: выше частота — дуга уже и направленнее (угловые швы, автоматика), ниже — дуга и шов шире.
Когда использовать AC Pulse?
Для тонких деталей и снижения тепловложения. Импульс уменьшает риск прожога, провисания и подрезов и облегчает сварку в неудобных положениях.
Что такое режим AC+DC?
Чередование переменного тока для очистки и постоянного для провара. Чем чище подготовлена заготовка, тем больше энергии можно отдать постоянному току.
Ещё по теме
- TIG AC/DC или TIG DC: как выбрать аргонодуговой аппарат
- Alloy МС-315 Т2 AC/DC или МС-500 Т2 AC/DC: какой выбрать
- Расходники для TIG-сварки: электроды, сопла, цанги
- БВО-6.07П или БВО-6.08П: блоки охлаждения горелки
- Импульсная сварка MIG/MAG Pulse: кому нужна
Источники
- Руководство по эксплуатации ALLOY МС-315 Т2 AC/DC, МС-500 Т2 AC/DC (2026): alloynn.com/upload/iblock/0f0/6rdzq1ww2mhcg6mzuhd7lebjv3y3sa0q.pdf
- Серия Т2 AC/DC на сайте производителя: alloynn.com/products/tip_svarki/tig-acdc/acdc/
- Каталог сварочного оборудования ALLOY: alloynn.com/upload/iblock/eff/67p26gbogk0u4oiqm1y0fo8q634qt3nd.pdf
- Руководство по эксплуатации блоков охлаждения ALLOY БВО-6.07П / 6.08П: alloynn.com/upload/iblock/162/fn3iws7kfyc1wuwzg39j5sep3kxhxjhx.pdf
Технические данные приведены по документации производителя ALLOY (ООО «ЭЛЛОЙ», Нижний Новгород). Значения режимов — рекомендованные стартовые, окончательно их подбирают пробным швом. Цены в статье не приводятся — актуальную стоимость и комплектацию уточняйте у менеджера.